


 简体
 EN

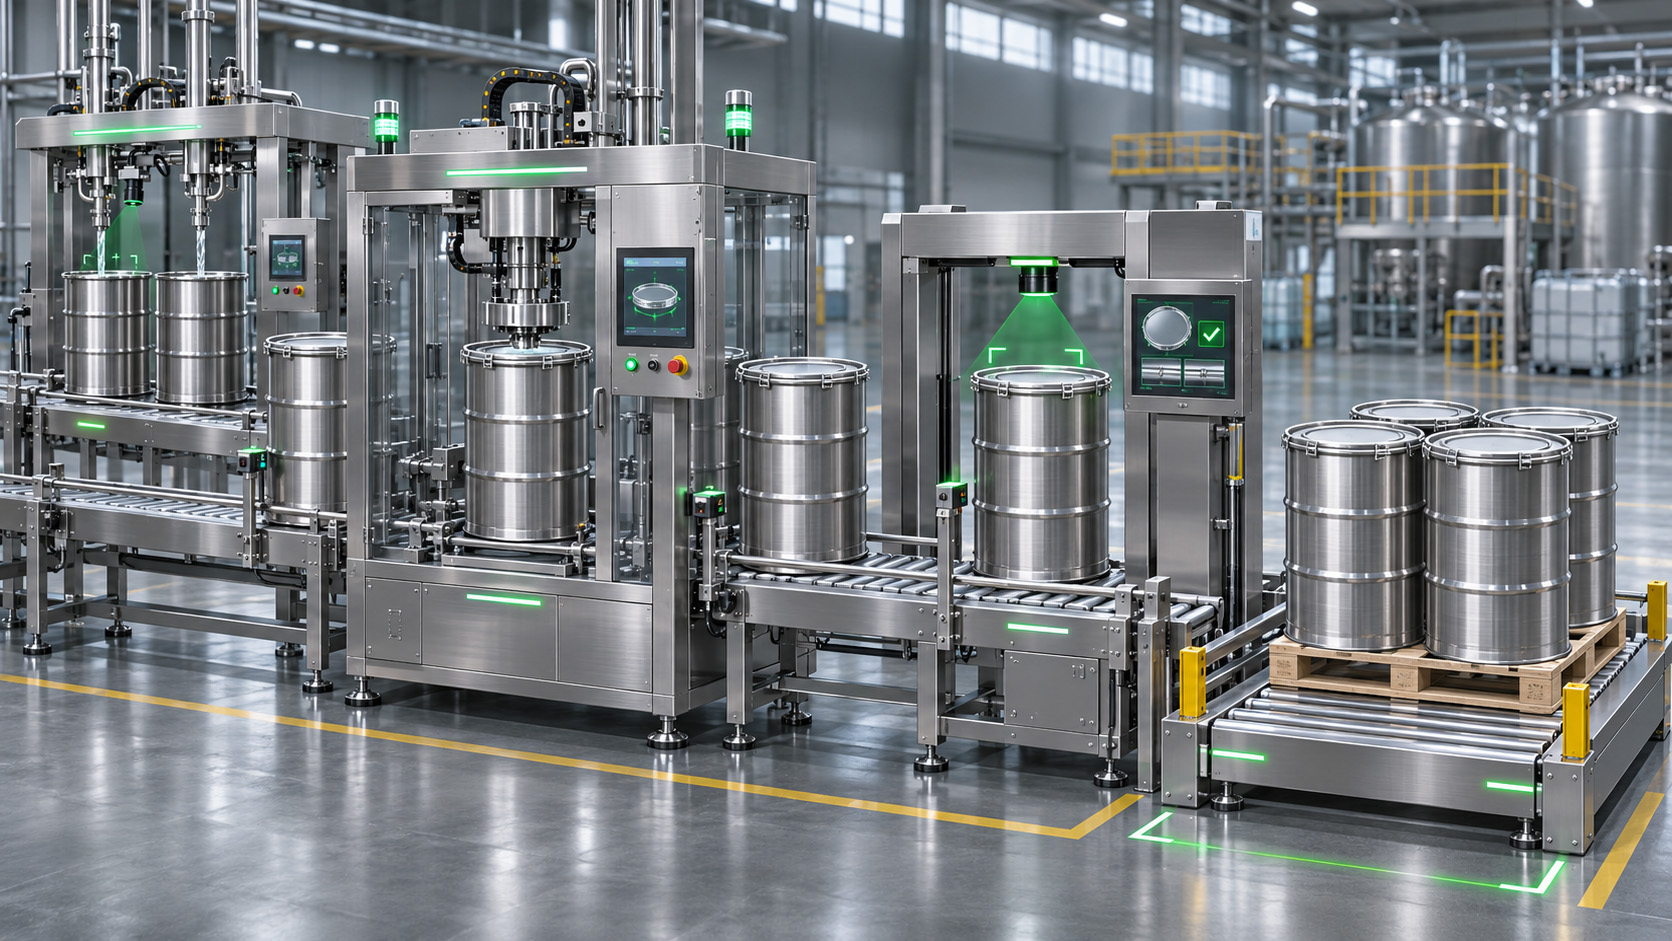
一批200L化工桶即将装车,质检却发现净重波动、桶口渗液或桶盖未锁紧。看似只差最后一步,却可能导致整批产品复秤、擦拭、补拧,甚至暂停出货。
不少人认为灌装不过是“把液体装进桶里”。但当物料具有易挥发、强腐蚀、易起泡等特性时,任何一个细小的失误,都可能传递到后面的包装、仓储和物流环节。
对于200L大桶灌装,一条可控的生产线不只要装得快,还要做到桶口找得准、重量控得稳、异常停得住、成品交接有依据。
空桶刚上线,为什么系统就可能暂停?
灌装并不是从打开阀门开始,而是从确认容器和桶口状态开始。不同供应商、不同批次的200L桶,可能存在尺寸公差、桶口角度和输送摆放差异。如果按固定坐标直接下枪,灌装头可能与桶沿发生干涉,严重时造成飞溅或机械损伤。
针对自动化要求较高的工况,可采用视觉自动寻口与位置传感器,先识别桶口位置,再联动定位、开盖及灌装动作。对于托盘式多桶灌装,还需要确认托盘、容器与称重平台处于正确位置。
如果出现无桶、桶体偏斜、桶口识别失败或称重平台未就绪等情况,系统应根据项目设置的联锁条件禁止灌装并提示异常,而不是继续执行后续动作。
再决定“能不能开始灌”。
液下灌装与多段控制,怎样兼顾速度和精度?
化工液体的密度、黏度、挥发性、起泡性各不相同。仅依靠定时开阀,很难长期控制每桶净重,尤其在流量波动或管路残液落入桶内时,更容易出现灌装过冲。
针对适用的物料和桶型,仲恒可采用下潜式灌装枪与PLC多段流量控制:灌装枪进入桶内设定位置后起灌;根据液面变化和工艺要求调整枪头位置;接近目标重量时由较大流量切换为较小流量,结合阀门响应与落差补偿完成定量灌装。
- 液下灌装:在合适工况下降低自由落差,有助于减少飞溅和起泡。
- 多段流量:在灌装节拍与接近设定重量时的控制精度之间取得平衡。
- 实时称重:通过重量反馈、去皮及参数补偿减少超装或欠装的风险。
- 结束复核:依据项目规定的允差对重量结果进行判定、记录及异常处置。
遇到卡桶、撞枪或滴漏,设备如何处理异常?
实际生产不可能始终处于理想状态。托盘偏移、辊道卡滞、桶盖变形、桶口位置变化,都可能引发故障。真正可靠的自动化设计,不是让设备在异常状态下继续运行,而是识别、停止、报警并等待确认。
根据项目配置,可在灌装枪下潜、横移与定位等关键动作中增加防碰撞检测、位置监控及运动联锁。当设备检测到异常阻力或不满足执行条件时,停止相关动作,降低机械碰撞与物料外泄的风险。
灌装结束后,枪头可配备适用于该介质的截止、防滴漏或残液收集结构,减少挂液污染桶身、称台及输送机构。对于挥发性较强的物料,还应配合局部废气收集等工艺措施。
“及时停下来”比“勉强继续跑”更重要。
防爆与防腐不能只看设备型号
同为200L包装,溶剂、酸碱液和高黏度助剂对设备的要求可能完全不同。接液管道、阀体、密封件及灌装头的材质,必须结合介质组成、浓度、温度、腐蚀性及清洗方式评估。
部分工况可选用316L不锈钢接液结构;对耐腐蚀要求更高或材质相容性不同的介质,则需结合具体条件评估PTFE等材料及匹配的密封件。对于易燃易爆环境,电气与非电气防护要求应依据现场危险区域划分、适用标准和设备认证范围确定。
同时需要明确分工:设备供应商负责约定范围内的灌装设备设计与集成;原料供应条件、危险区域划分、车间排风与废液处理等公用工程条件,则应由客户及相关专业单位共同确认。
称重完成后,为什么封盖与交接同样关键?
灌装结束并不等于成品合格。重量达到目标后,还要确认桶盖锁紧状态、桶口密封、桶身残液和输送交接条件,才能减少仓储及运输过程中的返工风险。
需要特别区分:自动旋盖不等于密封已经验证合格。如客户要求锁盖扭矩监控、缺盖检测、密封性检测或重量复检,应在方案阶段明确检测方式、判定规则及不合格品处置流程。
应该是“有判定依据的成品”,而不只是装满的桶。
规划自动灌装线前,先准备这些信息
新建或改造灌装生产线时,越早明确物料条件与接口边界,越容易在图纸、打样和调试阶段发现问题,避免在投产后重复修改。
- 灌装物料名称、浓度、SDS及主要物理化学特性;
- 包装规格、桶型尺寸、桶口位置与桶盖结构;
- 每桶目标净重、允许偏差及目标小时产能;
- 易燃、挥发、腐蚀、起泡、黏度等工艺风险;
- 供液压力、流量、温度及上游管路接口;
- 是否需要视觉寻口、自动开盖与自动锁盖;
- 防爆、排风、洁净、废液收集及现场空间条件;
- 重量记录、异常联锁、MES及后段码垛接口要求。
条件允许时,建议提供实际样桶和盖件开展寻口对中、灌装控制与封盖配合测试。把风险留在方案验证阶段,比在出货前临时返工更有价值。
好的灌装线,靠的是每一道工序的可控交接
从空桶上线到成品送出,自动灌装的价值并不只是速度,而是通过机械感知、视觉定位、称重计量、流量控制和异常联锁,降低不必要的人工干预与返工。
对于200L化工液体包装项目,明确物料边界、桶型公差、精度要求及工序接口,才能让设备选型与整线协同更贴近实际生产。